


Новости отрасли
Главная / Новости / Новости отрасли / Термическая обработка в соляной ванне: процесс, типы солей, стоимость и ограничения безопасности
Термическая обработка в соляной ванне: процесс, типы солей, стоимость и ограничения безопасности
Дата:Sep 21, 2026
При температуре 1050 °C стойка с инструментальными вставками А2, опущенная в расплавленную соль, достигает температуры аустенизации примерно за 60–90 секунд. Для той же стойки в вакуумной печи с холодными стенками требуется от 35 до 45 минут. Этот разрыв не является деталью планирования. Он устанавливает размер зерен аустенита, деформацию, уже зафиксированную в детали до начала закалки, и работу по выпрямлению, которая появится в отчете о браке в следующем месяце.
Термическая обработка в соляной ванне — самый быстрый коммерческий способ довести сталь до нужной температуры и обеспечить ее равномерное сохранение. Он заслуживает своего применения, когда сечения тонкие или имеют сложную геометрию, когда искажение должно оставаться в пределах нескольких тысячных дюйма или когда процесс требует изотермической выдержки, такой как отпуск, аустеризация или азотирование и науглероживание. Это неправильная покупка, когда детали толстые, годовой тоннаж невелик или никто на производстве не хочет владеть соляной химией, вытяжкой дыма и утилизацией отходов. Все решают три цифры: минимальная толщина профиля, годовой тоннаж и текущая норма лома или правки.
Далее следует теплообмен, лежащий в основе процесса, семейства солей и их температурные окна, параллельное сравнение с вакуумными и атмосферными печами, скрытые затраты, которые никогда не фигурируют в ценах, и процедуры технического обслуживания, которые поддерживают работоспособность ванны.
Что происходит внутри ванны с расплавленной солью
Соляная ванна — это нагретый котел с расплавленной солью, обычно смесью на основе нитратов, нитритов, хлоридов или цианидов, которая передает тепло заготовке посредством прямого контакта с жидкостью. Поскольку деталь никогда не подвергается воздействию воздуха при температуре, на поверхности нет окалины и обезуглероживания, а также нет защитной атмосферы, которую нужно было бы балансировать.
Теплопередача ограничивается деталью, а не печью
Расплавленная соль имеет плотность от 1,8 до 2,0 г/см3 и обладает большой объемной теплоемкостью, поэтому ванна ведет себя как тепловой резервуар, а не как поток воздуха. Ее коэффициент конвекции по стали на один-два порядка выше, чем у печи с циркулирующей атмосферой. Поверхность детали почти сразу достигает температуры ванны, а оставшееся время устанавливается путем проводимости через секцию. Срезу диаметром 25 мм, которому требуется 40 минут в вакууме, может потребоваться от 3 до 4 минут в соли.
- Равномерность температуры: при перемешивании хорошо обслуживаемая ванна выдерживает нагрузку в пределах примерно от ±3 до ±5 °С, что обеспечивает плотные окна аустенизации и повторяемую глубину корпуса.
- Никакого окисления и обезуглероживания: жидкость исключает воздух, поэтому обработанные поверхности выходят из ванны чистыми и готовыми к следующей операции.
- Изотермическая выдержка: вторая ванна при температуре от 200 до 350 °C позволяет проводить закалку или аустемму до тех пор, пока трансформация не завершится при одной температуре.
- Плавучая опора: жидкость удерживает деталь, уменьшая провисание длинных или тонких деталей под действием силы тяжести.
Соответствие химического состава соли температурному окну
Таблица 1: Семейства солей, используемые при промышленной термообработке, сгруппированные по рабочей температуре.
Выбор соли не взаимозаменяем. Нитратные и нитритные соли разлагаются при температуре примерно выше 600 °C и могут бурно реагировать с некоторыми металлами и органическими веществами; хлоридные соли впитывают влагу, и их следует начинать медленно; цианидсодержащие соли требуют специальной вентиляции, отдельного оборудования и контролируемой переработки отходов. Использование неправильной соли при неправильной температуре — это нарушение безопасности, а не проблема качества.
Соляная ванна, вакуум и атмосфера: практическое сравнение
Таблица 2: Типичные промышленные диапазоны для сечения 25 мм; точные значения зависят от сплава, нагрузки и состояния оборудования.
Картина последовательная. Соль выигрывает в скорости, однородности и контроле искажений и проигрывает в управлении химикатами и утилизации отходов. Пылесос обеспечивает чистоту при работе с толстыми и дорогостоящими деталями, но нагревается медленно. Атмосферные печи находятся посередине и остаются самым дешевым способом отпуска или отжига больших объемов, где допустимо незначительное поверхностное окисление.
Скрытые метрики: разогрев, задержка и химический дрейф
1.0
Соляная ванна
3.0
Кипящий слой
5.0
Атмосфера
8.0
Вакуум
Рисунок 1: Относительный индекс времени нагрева для сечения 25 мм, соляная ванна = 1,0.
Время нагрева является видимым показателем. Вытягивание — это дорого. Каждая деталь, покидающая ванну, несет на своей поверхности соль, обычно от нескольких граммов до нескольких десятков граммов, и эта соль попадает в промывочную воду, закалочный бак или на пол. В течение года задержка обычно является самой крупной статьей потребления соли в бюджете, превышающей потери на испарение, и она постепенно растет с увеличением сложности детали.
Химия для ванн тоже дрейфует. Нитратные ванны по мере старения накапливают карбонаты, что повышает температуру плавления и снижает полезную верхнюю температуру. Хлоридные ванны собирают оксиды и шлам, которые изолируют нагревательные элементы и создают температурное расслоение. Большинство магазинов анализируют ванну еженедельно или раз в две недели и декантируют осадок ежемесячно; пропуск этой процедуры проявляется как неустойчивая глубина корпуса задолго до того, как она обнаруживается как неисправная деталь.
Где еще применяются соляные ванны
Инструмент и штамп: 34%
Аэрокосмические компоненты: 22%
Автомобильная трансмиссия: 18%
Медицинские инструменты: 12%
Энергетика и тяжелое оборудование: 8%
Другое: 6%
Рисунок 2: Примерное распределение использования процессов расплавленной соли по конечным рынкам.
Распределение имеет смысл, если рассматривать искажение и толщину сечения вместе. Работа с инструментами и штампами включает в себя тонкие участки с высокой твердостью, правка которых обходится дорого. Детали для аэрокосмической и автомобильной промышленности имеют жесткие размерные допуски и документированные технологические окна. В медицине и энергетике соль используется в основном для жидкого азотирования, при котором ванна служит не только нагревательной средой, но и цементирующей средой.
Окупаемость, отбор и пятиэтапный процесс покупки
Линия по производству соли окупается за счет сокращения количества отходов и увеличения времени цикла. Если сегодня цех выпрямляет 5% своих длинных валов и снижает этот показатель ниже 1% с помощью изотермического солевого процесса, экономия обычно покрывает использование нитратной ванны в течение 18–30 месяцев. Если искажение не является проблемой и секции толстые, соль вообще редко окупается.
- Сначала установите температурное окно. Определите точную температуру аустенитизации, аустенитизации или азотирования и время выдержки; это сужает семейство солей до того, как будет указано какое-либо оборудование.
- Подберите соль, затем определите размер кастрюли. Размер горшка соответствует наибольшей нагрузке, а не средней нагрузке. Загрузка частями более 30–40% массы ванны приведет к снижению температуры и непредсказуемому растягиванию цикла.
- Решайтесь на взбалтывание и повторную ванну. Перемешивание обеспечивает однородность от ±3 до ±5 °C; вторая ванна меньшего размера позволяет проводить закалку и закалку.
- Запланируйте оборудование для предварительного нагрева и ополаскивания. Влага на деталях вызывает сильное разбрызгивание в горячей ванне, а остатки соли необходимо промывать и сушить из глухих отверстий и резьбы.
- Планируйте поток отходов с первого дня. Соляные отходы, содержащие цианиды, не могут поступать на муниципальные очистные сооружения; Щелочное хлорирование или лицензированная утилизация — это регулярные затраты, а не разовый проект.
Для магазинов, решивших, что нагрузка на химию того не стоит, предлагается маршрут с контролируемой атмосферой с использованием проверенных серия высокотемпературных печей оборудование охватывает отпуск, предварительный нагрев и многие этапы цементации без наличия запаса расплавленной соли или разрешения на отходы.
 Функция таймера Вакуумная печь Вакуум atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Просмотреть продукт →
Техническое обслуживание, безопасность и соответствие требованиям
Регулярный уход за ванной
- Еженедельно анализируйте химический состав солей: содержание карбонатов в нитратных ваннах, содержание цианатов в азотирующих солях и влаги в хлоридах.
- Снимайте осадок и осадок до того, как он достигнет нагревательных элементов, и ведите письменный журнал добавлений соли и дат декантации.
- Никогда не добавляйте в проточную ванну холодную соль или влажные инструменты; загружайте медленно по краю и дайте расплаву повторно стабилизироваться перед загрузкой деталей.
- Накрывайте ванну, когда она простаивает, чтобы сократить потери энергии и ограничить поглощение влаги на ночь.
Сушка деталей до и после ванны
Влага является наиболее распространенной причиной извержения соляной ванны. Вода, попавшая в глухое или резьбовое отверстие, мгновенно превращается в пар при температуре 500 °C и выбрасывает соль из кастрюли. То же самое относится к мокрым светильникам, влажным термопарам и холодным деталям, помещенным во влажное помещение. Стандартным инструментом на этом этапе является высокоточная сушильная печь, которая выдерживает детали при температуре от 120 до 150 °C до тех пор, пока не перестанет измеряться влажность.
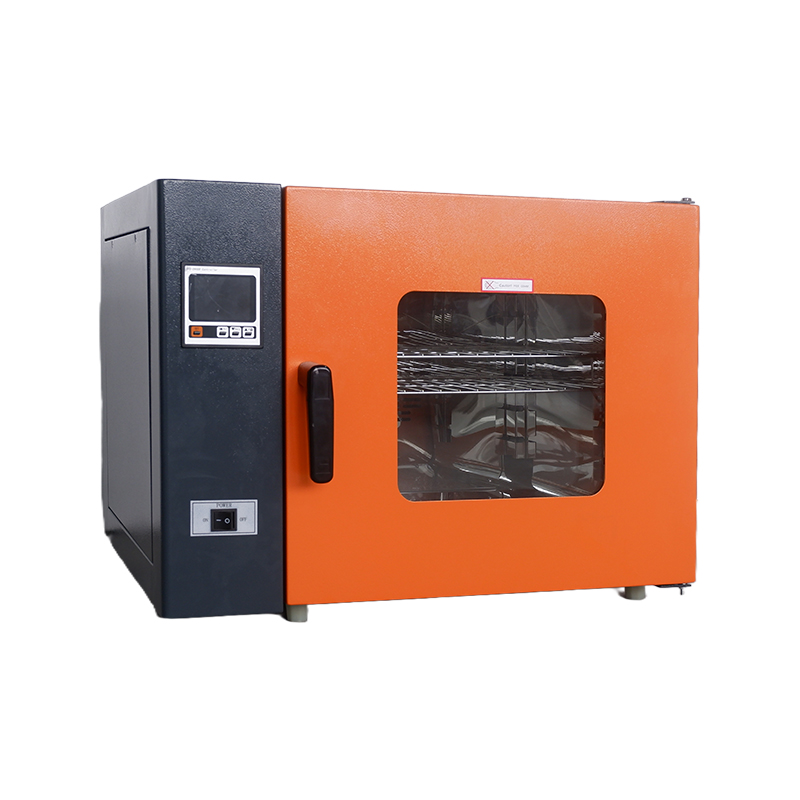 Высоконадежная высокоточная сушильная печь с температурой 200 ℃ Прецизионные сушильные шкафы, как оборудование для прецизионной термообработки, являются незаменимым базовым оборудованием в современных промышленных и научно-исследовательских системах. Их основной принцип... Просмотреть продукт →
После обработки детали выходят из ванны покрытые солью. Промывание теплой водой удаляет большую его часть; остаток прячется в полостях и нитях. Вакуумная сушильная печь вытягивает остаточную влагу при низкой температуре, что предотвращает мгновенную коррозию и регидратацию остатков соли на обработанных поверхностях.
 Изысканный внешний вид. Гибкая и удобная вакуумная сушильная печь. Этот продукт имеет вертикальную напольную конструкцию, эффективно объединяющую вакуумный насос и рабочую камеру в единую компактную конструкцию. Это исключает... Просмотреть продукт →
Соответствие и документация
Соляные печи подпадают под те же стандарты пирометрии и качества, что и любое другое оборудование для термообработки: AMS 2750 для аэрокосмической отрасли, CQI-9 для автомобилестроения, NADCAP для специальных процессов и ISO 9001 для общего управления качеством. Ожидайте ежеквартальных обследований однородности температуры и ежемесячных проверок контрольно-регистрирующих приборов, а также записей об удалении дыма и деклараций об отходах материалов, содержащих нитраты или цианиды. Магазины, которые покупают оборудование с рейтингом безопасности только по цене, обычно узнают реальную стоимость позже; одна и та же картина наблюдается во всех категориях защитного оборудования, включая взрывозащищенное оборудование для опасных зон .
Термическая обработка в соляной ванне — это целенаправленный инструмент, а не общее решение. Он обеспечивает скорость нагрева, однородность и изотермический контроль, с которыми не может сравниться ни одна газовая печь, а взамен требует дисциплинированного химического состава солей, контроля влажности, вентиляции и плана утилизации отходов. Если ваши детали тонкие, ваши цели по искажению жесткие, а объемы оправдывают химию, процесс будет оставаться на полу десятилетиями. В противном случае вакуумная или атмосферная система правильного размера будет дешевле в эксплуатации и ее гораздо легче передать следующей смене. Решайте, исходя из толщины профиля и процента брака, а не с покупной ценой.
Отправить сообщение
Рекомендуемые продукты
Продукция известных предприятий пользуется большим доверием пользователей.


- КОНТАКТЫ
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- ПРОДУКТ
-
- Серия сушильных шкафов
- Серия вакуумных коробок
- Взрывозащищенная серия
- Серия высокотемпературных печей
- Серия инкубаторов
- Серия испытательных камер
- Другая серия
- Сушилка с принудительной подачей воздуха
- Печь сопротивления
- Вакуумная трубчатая печь
- Плесень инкубатор
- Вакуумная печь
- Биохимический инкубатор
- Инкубатор углекислого газа
- Взрывозащищенная вакуумная сушильная печь
- Камера для испытаний на высокие и низкие температуры
- МОБИЛЬНЫЙ
Авторское право ©
Шанхайская компания по производству инструментов Dengsheng, Ltd.
Все права защищены. Производители лабораторного оборудования

 Вернуться к началу
